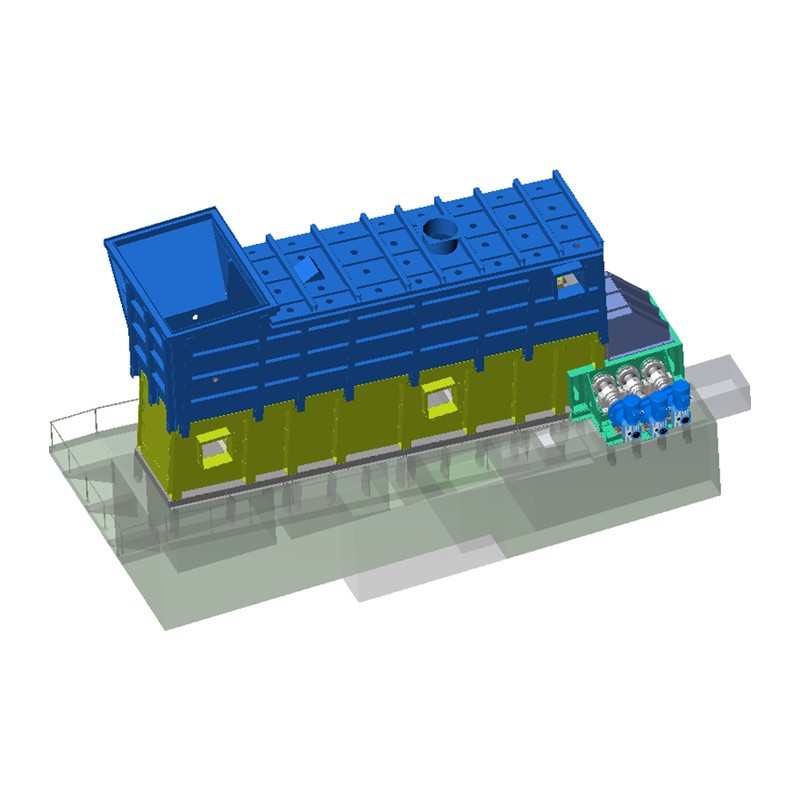

A ritilän jäähdytin on sementtipyörivän uunin poistopäähän asennettu laite, joka sammuttaa kuuman klinkkerin 1300-1400°C alle 100°C muutamassa minuutissa, samalla kun se ottaa klinkkerin lämmön talteen toissijaisena ja tertiäärisenä palamisilmana uuniin ja kalsinointilaitteeseen. Nykyaikaiset edestakaisin liikkuvat arinajäähdyttimet saavuttavat 68 % - 86 % lämmön talteenottotehokkuus , vähentää suoraan polttoaineen kulutusta ja parantaa klinkkerin jauhattavuutta. Alla olevissa osioissa kerrotaan tarkasti, kuinka arinajäähdytin toimii, miksi sen suorituskyky vaihtelee niin paljon eri laitosten välillä ja mitkä erityiset luvut erottavat hyvin toimivan jäähdyttimen yhdestä hiljaa palavasta ylimääräisestä hiilestä.
Arinajäähdytin kuuluu air-quench coolerien (AQC) perheeseen ja sijaitsee välittömästi kiertouunin jälkeen jokaisessa nykyaikaisessa sementin tuotantolinjassa. Se suorittaa kolmea työtä samanaikaisesti, ja kaikki kolme vaikuttavat yhtä paljon tehtaan kannattavuuteen.
Klinkkerin nopealla sammuttamisella hitaan jäähtymisen sijaan on suora laatutulos: nopea jäähdytys lukitsee mineraalit hienompaan, reaktiivisempaan kiderakenteeseen ja aiheuttaa lämpöjännityshalkeamia itse klinkkerihiukkasissa, mikä parantaa mittavasti materiaalin jauhamista kuulamyllyssä tai pystytelamyllyssä jälkikäteen. Liian hitaasti käyvä klinkkerijäähdytin sitä vastoin tuottaa karkeampia kiteitä, heikompaa sementtiä ja suuremman hiontatehon kulutuksen myötävirtaan – jäähdyttimen vaikutus ulottuu reilusti sen oman laiterajan ulkopuolelle.
Edestakainen arinajäähdytin on yleisin malli, jota käytetään suurimmassa osassa sementtitehtaita nykyään, ja se on syrjäyttänyt pyörivän ja planeettaarinajäähdyttimen alan standardivalintana käytännössä kaikenkokoisille uuneille. Mekanismi on yksinkertainen, kun se on jaettu fyysisiin vaiheisiinsa.
Kuuma klinkkeri putoaa uunin ulostuloaukosta arinan pohjalle, jossa se muodostaa tyypillisesti materiaalikerroksen 800 mm syvä tuloaukon kohdalla, kapenee noin 300 mm ulostulovyöhykkeellä . Itse arina on tehty vuorotellen kiinteistä ja liikkuvista riveihin järjestetyistä arinalevyistä. Voimansiirtolaite ajaa liikkuvia levyjä vaakasuoralla edestakaisin (edustakaan) liikkeellä, ja tämä askeltoiminta työntää klinkkeripetiä fyysisesti eteenpäin kohti poistopäätä – sama mekanismi myös kaatuu ja kääntää yksittäisiä klinkkeripartikkeleita altistaen tuoreet pinnat jäähdytysilmalle sen sijaan, että lämmönvaihto tapahtuisi vain kerroksen ylä- ja alapuolella.
Arinan alla jäähdytin on jaettu useisiin osastoihin, joista jokaista syöttää oma tuuletin, jossa on säädettävät tulosiivet. Kylmä ulkoilma pakotetaan ylös arinan alta kohtisuoraan klinkkerin liikesuuntaan nähden ja kulkee suoraan klinkkeripedin läpi. Tämä poikkivirtausgeometria – ilma liikkuu pystysuunnassa ja materiaali liikkuu vaakasuunnassa – tekee arinan jäähdyttimestä paljon tehokkaamman kuin vanhemmat pyörivät tai yksisylinteriset mallit, joissa materiaalilla ja ilmalla on sama virtausreitti ja lämmönvaihto on suhteellisen heikkoa.
Kun klinkkeri kulkee jäähdyttimen pituutta, se kulkee kolmen toiminnallisesti erillisen vyöhykkeen läpi, ja kunkin vyöhykkeen toiminnan ymmärtäminen selittää useimmat jäähdyttimen vianmääritykset myöhemmin.
| Alue | Osuus kokonaisjäähdytysilmasta | Ensisijainen toiminto |
|---|---|---|
| Korkea lämpötila (tulo) | ~31 % | Sammuta klinkkeri, synnytä sekundaari- ja tertiääristä ilmaa |
| Keski-korkea lämpötila | ~50 % | Päälämmön talteenottoalue |
| Matala lämpötila (ulostulo) | ~19 % | Lopullinen jäähdytys ennen purkamista |
Lämmitetty ilma jakautuu pedin läpi toiminnallisiksi virroiksi: karkeasti 15 % palaa uuniin toisioilmana noin 1050°C:ssa , karkeasti 22 % menee polttolaitokseen tertiäärisenä ilmana , ja lopusta tulee ylimääräistä ilmaa, joka suodatetaan ESP:n (elektrostaattisen erottimen) tai pussisuodattimen läpi ennen hukkalämmön talteenottokattilan ilmaamista tai syöttämistä.
Kaikki arinajäähdyttimet eivät toimi samalla tavalla, ja sukupolvi on suurin yksittäinen tehokkuuden ennustaja. Sementtilaitteiden toimittajat luokittelevat tavallisesti arinajäähdytinteknologian eri sukupolviin, joista kukin ratkaisee edellisen ilmavirran jakautumisen heikkoudet.
| Generation | Suunnitteluominaisuus | Tyypillinen jäähdyttimen menetys |
|---|---|---|
| 1. sukupolvi | Perinteinen arina, hallitsematon ilmanjako | 160-130 kcal/kg |
| 2. sukupolvi | Ilmapalkki / Controlled Flow Grate (CFG) | 125-100 kcal/kg |
| 3. sukupolvi | Kiinteä arina / SF poikkipalkki | 80-85 kcal/kg |
| 4. sukupolvi | Poikittaispalkki kuuman ilman kierrätyksellä | ~74% palautuminen, >70 % palautuminen |
Sukupolvien välinen hyppy ei ole kosmeettista. Perinteisen jäähdyttimen muuntaminen nykyaikaiseksi ilmapalkkiteknologiaksi tyypillisesti riittää 30-85 kcal/kg klinkkeriä lämmönsäästönä , sekä vähentynyt pölykierto ja pienempi jäähdytysilman kulutus. Neljännen sukupolven poikkitankojäähdyttimet, joissa on kuumailmakierrätys, nostavat talteenottotehokkuuden ohi 70% johtamalla kuuma jäähdytin poisto takaisin sänkyyn sen sijaan, että se tuuletetaan, minkä vuoksi 1990-luvun perinteisillä ritiloilla käyttävissä kasveissa on melkein aina jälkiasennusmahdollisuus pöydällä.
Talteenoton tehokkuus – uunijärjestelmään sekundääri- ja tertiäärisenä ilmana palautetun klinkkerilämmön osuus on yksi KPI, joka on tärkein arinajäähdyttimen taloudellisen suorituskyvyn kannalta. Julkaistu vaihteluväli on laaja, koska mittausrajat vaihtelevat tutkimusten välillä, mutta alla oleva kaava pätee johdonmukaisesti riippumattomien lähteiden välillä.
Kenttätutkimuksessa 5 000 t/d sementtitehtaalla havaittiin, että lämpötasapaino jakautuu suunnilleen seuraavasti: sekundäärinen ja tertiäärinen ilma kuljettavat pois 50 % kokonaislämmöstä , poistetun poistoilman osuus on noin 40 %, poistuneen klinkkerin herkkä lämpö on noin 9 % ja säteily-/pintahäviöt alle 1 %. Tämä 40 %:n osuus poistoilmassa on juuri se syy, miksi hukkalämmön talteenottojärjestelmistä (WHR) on tullut vakioinvestointeja – yksi dokumentoitu tapaus osoitti, että 400 t/h linja voisi ottaa noin 30,8 MW talteen otettavaa tehoa pelkästään jäähdyttimen pakokaasusta.
Taloudellinen käännös on suora ja sisäistämisen arvoinen: jokainen saavutettu prosenttiyksikkö palautumistehosta on noin 4-6 kcal/kg klinkkeriä polttoainesäästönä . Tyypillisessä tuotannon mittakaavassa tämä yksittäinen prosenttiyksikkö vastaa yleensä satoja tuhansia dollareita vuosittaisista polttoainekustannuksista – yksi dokumentoitu tapaus, jossa laitos sulkee huoltovajeen 4 prosenttiyksikköä tehokkuutta yli 680 000 dollaria vuodessa polttoaineen arvossa.
Jäähdytysilmamäärä on toinen vipu, joka säätelee sekä polttoaineen säästöä että tuulettimen sähkön kustannuksia, ja nämä kaksi vetää samaan suuntaan: vähemmän ilmaa klinkkerikiloa kohden, mikä saavutetaan paremmalla jakautumisella pelkän puhaltimien kuristamisen sijaan, parantaa molempia lukuja yhdessä.
| Parametri | Vanhempi jäähdytin | Moderni jäähdytin |
|---|---|---|
| Erityinen jäähdytysilma | 2,5-3,1 kg ilmaa/kg klinkkeriä | 1,5-2,0 std m³/kg klinkkeriä |
| Tuulettimen virrankulutus | 6-7 kWh/t klinkkeriä | ~4 kWh/t klinkkeriä |
| Klinkkerin purkauslämpötila | Tavoitteen yläpuolella | 65°C ympäristön lämpötila (taattu arvo) |
Pelkästään ilman kokonaiskulutuksen vähentäminen 2,0 m³/kg:sta 1,7 m³/kg klinkkeriä säästää noin 2 kWh per tonni koko tuotantoprosessin ajan, ja jokainen 1 kWh/t puhallintehoa vastaa karkeasti 7 kcal/kg polttoainetta - eli tuulettimen sähkö ja uunipolttoaine ovat saman hyötysuhdeyhtälön kaksi puolta, eivät erillisiä rivikohtia. Tästä syystä pelkkä puhaltimen nopeuden lisääminen klinkkerin lämpötilan alentamiseksi on virheellistä taloudellisuutta: ylimääräisen ilman työntäminen pedin tarpeita pidemmälle nostaa pakokaasun lämpötilaa ja pölynkerääjän kuormitusta ilman, että uuniin menevän sekundaari- tai tertiäärinen ilman lämpötila nostetaan mielekkäästi.
Arinajäähdyttimen suorituskyky epäonnistuu harvoin kerralla – se heikkenee vähitellen pienten toistuvien mekaanisten ja prosessiongelmien vuoksi, joita kokeneet käyttäjät tarkkailevat erityisesti.
"Punainen joki" kuvaa kapeaa klinkkerivirtaa, joka pysyy näkyvästi kuumana paljon pidempään kuin ympäröivä uoma, ja joskus selviää tarpeeksi kauan päästäkseen klinkkerimurskaimeen. Se johtuu siitä, että hienot klinkkerihiukkaset vastustavat paljon vähemmän ilmavirtaa kuin karkeat hiukkaset – yhdessä dokumentoidussa esimerkissä 2 mm:n vs. 5 mm:n hiukkaskokojen ero tarkoitti vain noin 17 % jäähdytysilmasta kulki hienopuolen läpi , nälkiintyen sen sammutusilmaa, kun taas karkea puoli sai loput. Pölyistä, hienoa klinkkeriä tuottavat uunit tekevät punaisesta joesta lähes väistämättömän ilman säädeltyä virtausta arinalevyä, joka on erityisesti suunniteltu tasoittamaan tätä vastusta.
Kuluminen ei ole tasaista jäähdyttimen pituudella. Kuuman pään vyöhyke, joka on alttiina yli 1 000 °C:n lämpötiloille ja hankaavimmalle klinkkerikontaktille, kuluu 3-4 kertaa nopeampi kuin kylmäpäävyöhyke – mikä tarkoittaa, että yksittäinen tarkastusväli koko jäähdyttimessä samanaikaisesti ylikunnossapidä kylmää päätä ja alipitää kuumaa päätä. Jäljelle jäänyt epätasainen kuluminen avaa rakoja, jotka päästävät jäähdytysilman ohittamaan sängyn epätasaisesti, mikä heikentää lämmön talteenottoa 3-5 prosenttiyksikköä ilman hälytystä, ja tyypillinen levyn kuluminen etenee yli a 4000-8000 käyttötuntia ikkuna, joka on täysin ennakoitavissa kunnonvalvonnan avulla.
Osaston liitosten ja kotelon läpivientien huonontuneet tiivisteet aiheuttavat hallitsematonta väärää ilmaa – yleensä 800 - 2400 Nm³/h — mikä häiritsee uunijärjestelmän happitasapainoa ja nostaa lämmön ominaiskulutusta karkeasti 6-14 kcal/kg klinkkeriä . Rei'itetyt tai halkeilevat arinalevyt luovat siihen liittyvän, mutta vakavamman vikatilan: kuuma klinkkeri putoaa arinan alle oleviin ilmakanaviin, vaurioittaen kanavistoa ja luoden alempaan rakenteeseen todellisen palovaaran, ja jokainen putoamistapahtuma pidentää käyttökatkon kestoa huomattavasti normaalia suunnitellua levynvaihtoa pidemmälle.
Pedin syvyys on tärkein yksittäinen muuttuja tasaisen jäähdytyksen kannalta koko arinan leveydellä, ja tavoitealue on yleensä 400-600mm . Epätasainen jakautuminen – usein huonosti huolletusta tulolevittimestä tai katkaisijasta – luo kuumia kanavia toiselle puolelle ja ylijäähtyneitä kuolleita alueita toiselle, mikä heikentää sekä klinkkerin laatua että jäähdytyksen tasaisuutta samanaikaisesti.
Suurin osa keskimääräisen jäähdyttimen ja luokkansa parhaan välisestä tehokkuuskuilusta johtuu kourallisesta konkreettisesta, toistettavissa olevasta toiminnasta yhden suuren pääomaprojektin sijaan.
Useimmat laitokset, joilla on kunnossapito-ohjelma ilman vyöhykekohtaista, olosuhteisiin perustuvaa seurantaa, lähtevät 3-10 prosenttiyksikköä hyödynnettävästä hyötysuhteesta pöydällä useiden riippumattomien arvioiden mukaan – mikä tarkoittaa, että tällä hetkellä monille sementtitehtaille tuottoisin projekti ei ole uusi jäähdytin, vaan kurinalainen seuranta ja jo asennetun laitteen oikea-aikainen vaihtaminen.



 OEM/ODM korkean suorituskyvyn poltto- ja lämpölaitteiden valmistajat