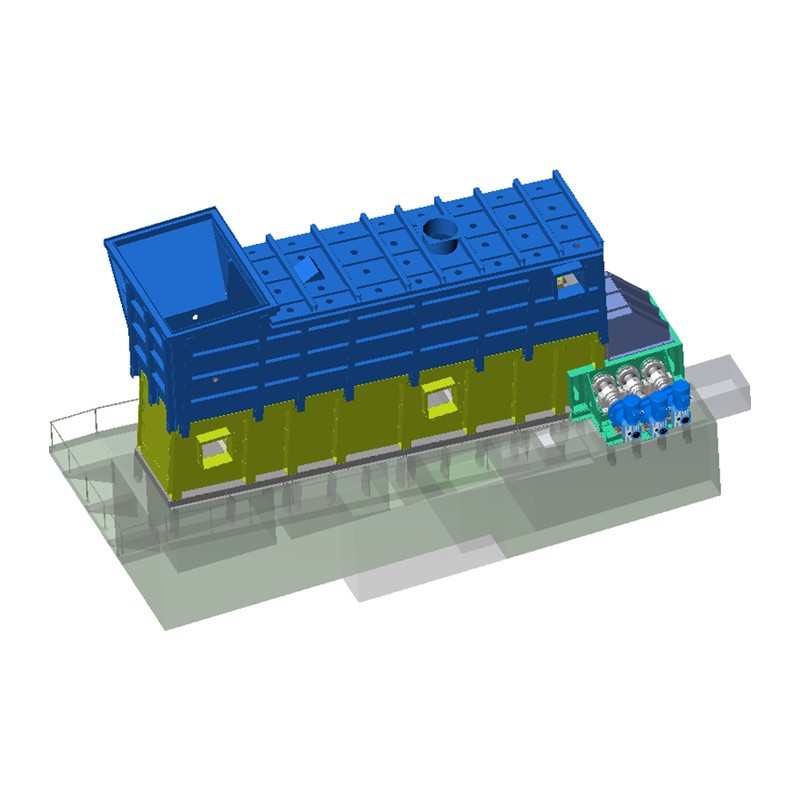

A Kuuma puhallusuuni on raudanvalmistusmasuuni, johon syötetään ilmaa, joka on esilämmitetty - tyypillisesti 900–1 300 °C:seen - ennen kuin se puhalletaan uuniin hormiksi kutsuttujen suuttimien kautta sen sijaan, että sille syötetään huoneenlämpöistä ilmaa ("kylmäpuhallus"). Itse esilämmitys tapahtuu erillisessä laitteessa, jota kutsutaan kuumapuhallusuuniksi (tunnetaan myös nimellä Cowper-uuni), ja tuloksena olevaa lämmitettyä ilmaa kutsutaan "kuumapuhallukseksi". Tätä järjestelmää käytetään lähes kaikissa nykyisin käytössä olevissa masuuneissa, koska esilämmitetty ilma vähentää dramaattisesti polttoaineen kulutusta ja lisää tehoa verrattuna ennen 1830-lukua käytettyihin kylmämasuuneihin.
Erotus on tärkeä, koska kuumapuhallus ei ole vain pieni säätö – se on yksi kourallinen innovaatioita, jotka tekivät laajamittainen koksilla toimivasta raudan valmistuksesta taloudellisesti kannattavaa. Masuunit, joita syötetään 900–1 250 °C:een esilämmitetyllä ilmalla, voivat tuottaa noin 1 650 °C:n sulatuslämpötiloja, mikä vähentää merkittävästi koksin kulutusta tuotettua rautatonnia kohden. Kuumapuhallusjärjestelmän toiminnan ymmärtäminen – ja miksi sen ilman lämpötilalla on niin suuri merkitys – on avain nykyaikaisen masuunin tehokkuuden ymmärtämiseen.
Kuuma masuunijärjestelmä on rakennettu kahden toisiinsa yhdistetyn laitteiston ympärille, jotka toimivat yhdessä: itse masuunin, jossa sulatusreaktio tapahtuu, ja kuumamasuuni(t), joissa ilma lämmitetään ennen kuin se pääsee uuniin.
Takka on pohjimmiltaan pystysuora lieriömäinen teräskuori, joka on vuorattu tulenkestävällä tiilellä, jonka sisäosa on jaettu kahteen kammioon: polttokammioon, jossa poltetaan masuunin kaasuja ja muita polttoainelähteitä, ja regeneratiiviseen kammioon, joka on täytetty palaneella kaasulla lämmitetyllä tulenkestävällä tiilellä. Nämä tulenkestävät "tikkutiilet" ovat lämmön varastointiväliaine – ne imevät lämpöä palaessaan ja vapauttavat sen myöhemmin, kun raitista ilmaa työnnetään niiden läpi.
Kuumapuhallusuuni ei toimi jatkuvasti yhdessä tilassa – se vuorottelee kahden vaiheen välillä. Kaasun (poltto) aikana polttokaasua poltetaan tiililämpövaraston lämmittämiseksi; puhallusjakson aikana ilmaa lämmitetään virtaamalla se lämpövaraston läpi. Puhallusvaiheen aikana raitista ilmaa ohjataan tuulettimella korotetulla paineella kuumennettujen tiilien yli, ja kun se on kuumennettu jopa 1 200 °C:seen, tämä ilma, jota nykyään kutsutaan kuumapuhallukseksi, syötetään masuunin pohjalle rautamalmin sulatusta varten.
Koska yksi takka ei voi lämmittää kaasua ja ilmaa samanaikaisesti, useimpia masuuneja palvelee kolme kiukaa: kun kahta lämmitetään, ilmapuhallus kulkee kolmannen kiukaan regeneratiivisen kammion läpi matkalla masuuniin. Tämä pyöritys mahdollistaa masuunin jatkuvan, keskeytymättömän kuuman ilman syötön ympäri vuorokauden.
Lämmitetty ilma etenee uunista uuniin ryömintäputken kautta, joka jakaa sen uunin pohjan ympärille asennettuihin kuumapuhallussuuttimiin eli hormiin. Koska kuumapuhalluslämpötila on pidettävä vakiona uunin hyvän hyötysuhteen saavuttamiseksi ja lämpötila laskee luonnollisesti kiukaan jäähtyessä, kuumapuhallus sekoitetaan sekoituskammiossa valvotun osuuden kanssa kylmäpuhallusta, jotta toimituslämpötila pysyy tasaisena, vaikka yksittäisen kiukaan varastoitua lämpöä kuluu loppuun.
Kuumapuhallus ei ole moderni keksintö – se on peräisin 1800-luvun alusta ja edustaa yhtä keskeisistä läpimurroista teollisen raudanvalmistuksen historiassa. 1820-luvulle asti kylmän ilman uskottiin tuottavan laadukkaampaa rautaa kuin kuumaa ilmaa, suurelta osin siksi, että viileän talviilman kosteuden vähentymistä pidettiin hyödyllisenä.
James Beaumont Neilson keksi ja patentoi kuumapuhalluksen rautauuneihin vuonna 1828 Wilsontownin ruukissa Skotlannissa. Neilson havaitsi, että nostamalla räjäytyslämpötilan vain 149 °C:seen, hän voisi vähentää polttoaineenkulutusta 8,06 tonnista hiiltä 5,16 tonniin tuotettua rautatonnia kohden. Tulokset olivat dramaattisia ja nopeasti tarkistettavissa mittakaavassa: dokumentoidut luvut Clyde Iron Worksista vuosien 1829 ja 1833 välillä osoittavat, että kylmäpuhallus koksin sulatuksessa käytettiin 8,2 tonnia hiiltä rautatonnia kohden ja tuotettiin 37,5 tonnia harkkorautaa uunia kohden viikossa, kun taas kuumapuhallus ja koksi leikkaa hiiltä 5,3 tonniin ja nosti tuotantoa 9 tonnia viikossa.
Neilsonin alkuperäisillä varusteilla oli todellisia rajoituksia. The cast iron pipes supported within a brick oven had different expansion characteristics, resulting in several cracked pipes, and the delivery equipment used solid tuyeres and flexible leather joints that could not withstand the high temperatures. Englantilainen Edward Alfred Cowper keksi vasta vuonna 1860 ensimmäisen onnistuneen kuumapuhallusuunin – regeneratiivisen ruututiilimallin, joka hienostuneessa muodossa on edelleen alan standardi tänään. Sitä seurannut nopea käyttöönotto oli silmiinpistävää: kuumapuhallus oli yleisesti käytössä kaikkialla Isossa-Britanniassa vuoteen 1835 mennessä, vain seitsemän vuotta Neilsonin alkuperäisen löydön jälkeen.
| Furnace Type | Käytetty kivihiili rautatonnia kohden | Pig Iron Output per Week |
|---|---|---|
| Cold blast with coke | 8.2 tonnes | 37.5 tonnes |
| Hot blast with coke | 5.3 tonnes | 54.9 tonnes |
| Hot blast with coal | 3.0 tonnes | 62.2 tonnes |
Ydinsyy kuumapuhallukseen on suoraviivainen termodynamiikka: uuniin tuleva kylmä ilma on lämmitettävä polttamalla polttoainetta uunin sisällä ennen kuin se voi tehdä mitään hyödyllistä, mikä tuhlaa koksia vain nostamalla sisään tulevan ilman lämpötilaa. Esikuumentamalla ilmapuhallus ennen kuin se tulee uuniin, lämmöntuotto kasvaa herkän lämmön muodossa, joka suoraan vähentää koksin määrää.
Nykyajan tutkimukset vahvistavat, että suhde on hyvin ennustettavissa. Jokaista 100°C kuuman puhallusilman lämpötilan nousua kohden masuunin koksisuhdetta voidaan pienentää 4–7 %, tehoa voidaan lisätä 3–5 % ja hiilen ruiskutuskapasiteettia kasvaa vastaavasti. A separate industry estimate puts it in absolute terms: every 10°C increase in hot blast temperature at the bustle pipe reduces the blast furnace coke rate by approximately 4 to 6 kg per ton of hot metal.
Tästä syystä kuumapuhalluksesta on tullut olennainen eikä valinnainen uunitekniikan kehittyessä. Noin 1 200 °C:n puhallusesilämmitys katsotaan nyt välttämättömäksi, kun jauhettua hiiltä ruiskutetaan hormien läpi, koska kuumailmapuhallus varmistaa nopeamman lämmityksen, hiilen pyrolyysin ja tuloksena olevien kaasumaisten tuotteiden palamisen.
Kaikkia kuumapuhallusuuneja ei rakenneta samalla tavalla. Polttokammion ja regeneraattorin eri asettelujen ja rakenteiden mukaan kuumapuhallusuunit jaetaan yleensä kolmeen rakenteelliseen perusmuotoon: sisäpoltto, ulkopoltto ja yläpoltto. Niiden välillä valinta on pitkälti kysymys siitä, kuinka paljon lattiatilaa on käytettävissä ja mihin huippulämpötilaan toiminto tähtää.
In an internal combustion design, the stove consists of a cylindrical refractory wall with an internal vertical partition wall that divides the single shell into a combustion chamber and a checker chamber containing the checker bricks. Tämä on kompaktimpi, perinteisempi layout, mutta siinä on rakenteellinen rajoitus: jakoseinäisellä polttokammiomallilla on tunnettu heikko kohta palotilan kulmissa.
Ulkopolttouunit koostuvat erillisestä tarkastuskammiosta ja polttokammiosta, jotka on yhdistetty jaetun sisäseinän sijaan ristiin. Separating the two chambers into distinct shells removes the corner-stress weak point of the internal design and generally supports higher peak temperatures.
Uudemmassa takkakategoriassa ei ole lainkaan polttokammiota tavanomaisessa merkityksessä – nämä tunnetaan nimellä kupolipolttouunit, akselittomat uunit tai Kalugin-uunit. Overall, hot blast stove technology, especially the design and quality of its refractories, has undergone vast improvements in recent years, reaching a level of maturity that ensures a campaign life of over 30 years for a well-built stove.
Koska kiukaan eri vyöhykkeillä on hyvin erilaisia lämpötiloja, yhtä tulenkestävää tiiliä ei voida käyttää kaikkialla. Materiaalin valinta kerrostetaan sen mukaan, kuinka kuumaksi kukin ruutukammion osa todella tulee.
Tämä kerroksellinen lähestymistapa – tulenkestävän laadun sovittaminen kunkin vyöhykkeen todelliseen lämpöön – mahdollistaa sen, että yksi uuni pystyy käsittelemään turvallisesti lämpötilagradientin, joka ulottuu satojen asteiden ylhäältä alas.
Kuumasuihkuuunit säästävät valtavia määriä koksia, mutta ne ovat itsessään merkittäviä energiankuluttajia – tämä tosiasia jää usein huomiotta, kun arvioidaan masuunin kokonaistehokkuutta. Uunien tarvitsema masuunikaasun määrä on noin 40 % masuunikaasun kokonaistuotannosta ja liesienergian kulutus voi olla 25 % laitoksen kokonaisenergiankulutuksesta.
Tonnia kohden laskettuna luvut ovat yhtä kertovia: based on data from six efficient hot blast stove systems worldwide, the average total primary energy requirement is 1.8 GJ per tonne of hot metal for the hot blast stoves, compared with 11.6 GJ per tonne for the blast furnace itself. Tämä tarkoittaa, että liesijärjestelmä, vaikka se on absoluuttisella energialla mitattuna pienempi kuin uuni, edustaa silti mielekästä ja hallittavissa olevaa osuutta laitoksen kokonaisenergiankäytöstä – ja tehokkuuden lisäys näkyy suoraan koksin säästöinä.
Käytännön parannukset toimivilla laitoksilla ovat osoittaneet tämän pikemminkin todellisina lukuina kuin teoriana. Documented outcomes from stove-battery optimization at U.S. integrated steel producers include stove fuel rate reductions of 8 to 15 kg per ton of hot metal and hot blast temperature increases of 15°C to 30°C, translating into a coke rate reduction of roughly 6 to 12 kg per ton of hot metal.
Jokaiselle, joka käyttää tai arvioi kuumaa masuunijärjestelmää, kourallinen parametreja määrää johdonmukaisesti, kuinka hyvin uunit toimivat ja missä tehokkuus kasvaa tai häviää.



 OEM/ODM korkean suorituskyvyn poltto- ja lämpölaitteiden valmistajat