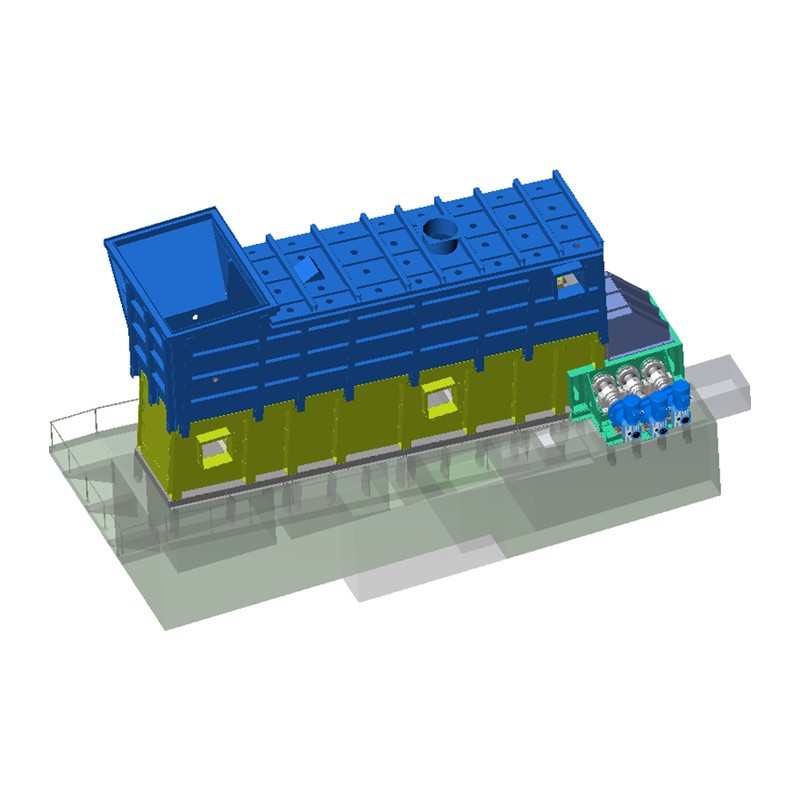

A ritilän jäähdytin on sementin valmistuksen kriittinen laite, joka jäähdyttää nopeasti kiertouunista poistetun klinkkerin - yli lämpötiloista 1400°C alle 100°C - samalla kun otetaan talteen lämpöenergiaa palamisilman esilämmittämiseksi. Ilman tehokasta arinajäähdytintä klinkkerin laatu heikkenee, polttoaineenkulutus kasvaa ja loppupään käsittelylaitteet kärsivät kiihtyvästä kulumisesta.
Nykyaikaiset arinajäähdyttimet palautuvat jopa 75 % lämpösisällöstä kuumassa klinkkerissä ja palauttaa se uunijärjestelmään sekundääri- ja tertiaariilmana, mikä vähentää suoraan ominaislämmönkulutusta 80–120 kcal/kg klinkkeriä. Tämä tekee arinajäähdyttimestä yhden koko sementin tuotantolinjan vaikuttavimpia komponentteja sekä laadun että energiatehokkuuden näkökulmasta.
Arinajäähdytin sijoitetaan välittömästi kiertouunin poistopäähän. Kun kuumat klinkkerikyhmyt poistuvat uunista 1 350–1 450 °C:n lämpötiloissa, ne putoavat liikkuvalle rei'itetylle arinalle, jonka läpi suuria määriä ympäröivää ilmaa pakotetaan ylöspäin kunkin arinaosaston alapuolelle sijoitetuilla korkeapainetuulettimilla.
Jääkaappi palvelee kolmea samanaikaista toimintoa sementin tuotantoprosessissa:
Jäähdyttimestä talteen otettu kuuma ilma ohjataan kahtena virtana: toissijainen ilma menee suoraan kiertouunin polttimeen (tyypillisesti 900–1050 °C), kun taas tertiäärinen ilma kanavoitu kalsinointilaitokseen 5- tai 6-vaiheisissa esilämmitysjärjestelmissä (tyypillisesti 850–950 °C). Ylimääräinen kuuma ilma, jota ei voida käyttää tuottavasti, poistetaan viileämmän poistoputken kautta, usein sen jälkeen, kun se on kulkenut hukkalämmön talteenottokattilan läpi sähköntuotantoa varten.
Arinan jäähdyttimen toiminnan ymmärtäminen järjestyksessä auttaa selventämään, miksi suunnittelun yksityiskohdilla on niin suuri merkitys suorituskyvyn kannalta.
Ilmavirran hallinta arinan alla on kriittinen. Nykyaikaisissa arinajäähdyttimissä käytetään yksilöllisesti ohjattuja osastopuhaltimia, joissa on taajuusmuuttajat (VFD) ja paineanturit, jotka optimoivat ilman jakautumisen klinkkerikerroksen poikki, estäen "punaiset joet" – riittämättömästi jäähdytetyn klinkkerin kanavat, jotka ohittavat oikean ilmakontaktin.
Arinajäähdytintekniikka on kehittynyt useiden eri sukupolvien kautta, joista jokainen on ottanut huomioon edeltäjänsä erityisrajoitukset. Sukupolviluokitusta käytetään laajalti sementtiteollisuudessa kuvaamaan asennuksen teknologiatasoa.
Varhaisimmat arinajäähdyttimet käyttivät yksinopeuksista edestakaisin liikkuvaa arinaa kiinteällä ilmanjakolla. Lämmöntalteenoton hyötysuhde oli alhainen – tyypillisesti 55–62 % — ja laitteet kärsivät vakavasta kulumisesta johtuen arinarakojen läpi putoamisesta klinkkeristä (kutsutaan "lumiukkomuodostelmaksi" sisääntulossa ja "punaisiksi joiksi" jäähdyttimen poistokohdassa). Nämä yksiköt vaativat usein huoltopysähdyksiä.
Toisen sukupolven mallit esittelivät useita itsenäisesti ohjattuja ilmaosastoja arinan alla. Säädettävä ilmamäärän säätö paransi lämmön talteenottoa 65–70 % . Arinalevyjen mekaaninen kuluminen pysyi kuitenkin merkittävänä käyttökustannuksina, ja klinkerin "läpipudotus" oli edelleen ongelma.
Kolmannen sukupolven jäähdyttimien tärkein innovaatio on tulovyöhykkeen erottaminen liikkuvasta arinasta. Kiinteä staattinen tuloosa ilmastuskammioilla estää klinkkerin kasaantumasta epätasaisesti ja eliminoi mekaanisen kulumisen korkeimman lämpötilan alueella. Lämmöntalteenoton hyötysuhde parani 70–75 % . Esimerkkejä ovat FLSmidth Cross-Bar Cooler ja thyssenkrupp Polytrack.
Uusin sukupolvi eliminoi perinteiset edestakaisin liikkuvat arinalevyt kokonaan rullapohjaiset kuljetusjärjestelmät (kuten KHD Pyrofloor tai FLSmidth SF Cross-Bar Cooler). Klinkkeri kuljetetaan teloilla sen sijaan, että se liuottaisi levyltä levylle, mikä vähentää merkittävästi kulumista ja huoltoa. Näillä järjestelmillä saavutetaan ylittävä lämmöntalteenottotehokkuus 75–78 % ja jäähdytysilman ominaiskulutus alle 1,8 Nm³/kg klinkkeriä.
Arinan jäähdyttimen suorituskyvyn arvioiminen edellyttää useiden toisistaan riippuvien parametrien seurantaa. Alla oleva taulukko näyttää tyypilliset vertailualueet hyvin toimivalle modernille arinajäähdyttimelle:
| Parametri | Tyypillinen alue | Luokkansa paras kohde |
|---|---|---|
| Klinkkerin tulolämpötila | 1 350–1 450 °C | — |
| Klinkkerin ulostulolämpötila | 65-150 °C | <65°C (ympäristön 65°C) |
| Lämmöntalteenoton tehokkuus | 68–75 % | >75 % |
| Erityinen jäähdytysilmamäärä | 1,8-2,5 Nm³/kg klinkkeriä | <1,8 Nm³/kg klinkkeriä |
| Toissijainen ilman lämpötila | 900–1 050 °C | >1000°C |
| Tertiäärinen ilman lämpötila | 850-950 °C | >900°C |
| Säästynyt ominaislämmönkulutus | 80-120 kcal/kg klinkkeriä | — |
| Arinan kuormitus (tietty suorituskyky) | 35–45 t/d/m² | Jopa 50 t/d/m² |
| Tuulettimen virrankulutus | 3,5-6 kWh/t klinkkeriä | <4 kWh/t klinkkeriä |
Jokaisella arinan jäähdytysjärjestelmän komponentilla on määritelty rooli. Kunkin osan toiminnan ymmärtäminen on välttämätöntä kunnossapidon suunnittelussa ja vianetsinnän kannalta.
Ritilälevyt ovat rei'itettyjä tai uritettuja valuseoskomponentteja, jotka muodostavat klinkkeriä tukevan pinnan. Niiden on kestettävä jopa 1 200 °C:n lämpötiloja sisääntulossa, jatkuvaa mekaanista hankausta liikkuvasta klinkkeristä ja lämpökiertorasitusta. Nykyaikaiset arinalevyt on valmistettu kuumuutta kestävistä seosteräksistä (sisältävät tyypillisesti kromia, nikkeliä ja molybdeeniä) ja ne on suunniteltu vaihdettaviksi yksilöllisesti ilman arinan täydellistä sammuttamista. Arinalevyn kuluminen on suurin yksittäinen ylläpitokustannus jäähdyttimen käytössä , joka on usein 40–60 % jäähdyttimen kokonaishuoltokustannuksista.
Arinan alla oleva kotelo on jaettu useisiin ilmaosastoihin – tyypillisesti 8–16 osaan jäähdyttimen koosta riippuen. Jokaisessa osastossa on oma keskipakotuuletin, pelti ja paineen mittauspiste. Kunkin puhallinmoottorin taajuusmuuttajat mahdollistavat tarkan ilmavirran ohjauksen, joka on sovitettu termoparien havaitsemaan klinkkerikerroksen syvyyteen ja lämpötilaprofiiliin. Nykyaikaiset järjestelmät käyttävät automaattisia prosessinsäätösilmukoita puhaltimen nopeuden jatkuvaan säätämiseen.
Eteenpäin liikkuvaa arinaa käyttävät hydraulisylinterit tai sähkömekaaniset käyttölaitteet. Iskun taajuus ja pituus ovat säädettävissä klinkkerin syvyyden ja viipymäajan ohjaamiseksi. Nykyaikaisissa CrossBar- ja rullatyyppisissä jäähdyttimissä yksittäiset rivikäytöt mahdollistavat jokaisen arinaosan liikkumisen eri nopeudella, mikä mahdollistaa optimoidun klinkkerin jakautumisen ilman vanhemmissa yhtenäiskäyttöisissä malleissa havaittuja lumivyöryvaikutuksia.
Jäähdytinpoiston kohdalle sijoitettu klinkkerimurskain vähentää ylimitoitettuja kyhmyjä ja agglomeraatteja alle 25 mm:iin turvallista käsittelyä varten alavirran kuljettimilla. Kaksi päätyyppiä ovat rullamurskain (edullinen vähäisen pölynmuodostuksen ja säädettävän välin vuoksi) ja vasaramurskain (suurempi suorituskyky, mutta enemmän kulumista ja pölyä). Telamurskaimet ovat suurelta osin korvanneet vasaratyypit uusissa asennuksissa alhaisempien huoltotarpeiden vuoksi.
Viileämmät seinät, erityisesti kuumavyöhykkeellä (ensimmäiset 8–12 metriä), on vuorattu runsaasti alumiinioksidia tai piikarbidia sisältävillä tulenkestävällä tiilellä suojaamaan teräskuorta säteilylämmöltä ja kuuman kaasun eroosiolta. Härän nokka – tulenkestävä hylly, joka erottaa uunin liekkivyöhykkeen jäähdyttimen tuloaukosta – on kriittinen kulumiskohta, joka vaatii tarkastuksia jokaisen suuren sammutuksen jälkeen.
Arinajäähdyttimien toimintaongelmat noudattavat tunnistettavia kuvioita. Varhainen diagnoosi ja kohdennetut korjaavat toimet ovat avainasemassa tuotantohäviöiden ja laitevaurioiden minimoinnissa.
Lumiukon muodostuminen tapahtuu, kun nestemäistä tai puolinestemäistä klinkkeriä kerääntyy ja jähmettyy jäähdyttimen tuloosaan muodostaen suuria epäsäännöllisiä massoja, jotka rajoittavat uunin poistoa ja ilmavirtausta. Se johtuu tyypillisesti liian nestemäisestä klinkkeristä (korkea nestefaasipitoisuus yli 28 %), uunin pinnoitteen putoamisesta tai alhaisesta klinkkerin purkautumisnopeudesta. Resoluutioon kuuluu raakaseoksen koostumuksen säätäminen (Fe2O3:n ja Al2O3:n vähentäminen), uunin toiminnan optimointia pinnoitteen romahtamisen välttämiseksi ja vesitykkien tai pneumaattisten vasaroiden käyttöä kerääntyneiden kerrostumien rikkomiseen.
Punaiset joet ovat riittämättömästi jäähtyneen, hehkuvan klinkkerin kanavia, jotka ohittavat normaalin ilmavirran ja pääsevät viileämpään purkaukseen yli 400–600 °C:n lämpötiloissa. Ne vahingoittavat alavirran laitteita ja osoittavat huonoa ilmanjakoa. Syitä ovat epätasainen klinkkerikerroksen syvyys, vaurioituneet tai tukkeutuneet arinalevyt tai alipaineiset ilmaosastot. Korjaus sisältää osaston ilmamäärien tasapainottamisen, vaurioituneiden arinalevyjen vaihtamisen ja klinkkerin jakautumisen parantamisen tuloaukossa.
Arinalevyn rei'itysten läpi putoavat pienet klinkkerihiukkaset kerääntyvät alusritilän osastoihin, mikä heikentää tuulettimen tehoa ja muodostaa palovaaran. Vakavissa tapauksissa alusritilän klinkkerikertymä voi täysin estää ilman virtauksen yhteen tai useampaan osastoon aiheuttaen paikallista ylikuumenemista. Säännöllinen arinan täyttösuppilon tyhjennys, optimoitu arinalevyn rei'itysgeometria ja sopivan pohjakerroksen syvyyden ylläpitäminen vähentävät putoamisnopeutta.
Liiallinen arinalevyn kuluminen johtuu usein hankaavasta hienoklinkkeristä, korkeista tulolämpötiloista tai väärästä arinan nopeudesta (liian hidas aiheuttaa syvän kerroksen ja suuren lämpökuormituksen; liian nopea aiheuttaa ohuen kerroksen ja suoran iskun klinkkeristä levyyn). Korkeaseosteisten levyjen käyttö tulovyöhykkeellä, kulumisasteiden tarkkailu ajoitetulla tarkastuksella ja optimaalisen 400–600 mm:n pohjasyvyyden ylläpitäminen pidentää levyn käyttöikää.
Jos klinkkerin läpi puhalletaan enemmän ilmaa kuin mitä voidaan hyödyllisesti ottaa talteen sekundääri- tai tertiäärisenä ilmana, ylimääräiset tuulettimet ilmakehään korkeissa lämpötiloissa - tyypillisesti yli 250 °C - edustavat suoraa lämpöhäviötä ja suodatinpussin suojausongelmaa. Ratkaisu sisältää hukkalämmön talteenoton (WHR) kattilan asentamisen jäähdyttimen tuuletusaukkoon sähkön tuottamiseksi tai jäähdytysilman kokonaismäärän pienentämisen ja ilmanjaon tehokkuuden parantamisen.
Arinajäähdytin ei ole ainoa klinkkerijäähdytystekniikka, vaikka se onkin ylivoimaisesti hallitseva malli nykyaikaisissa sementtitehtaissa. Vaihtoehtojen ymmärtäminen selventää, miksi arinajäähdyttimestä tuli alan standardi.
| Ominaisuus | Ristiä jäähdytin | Pyörivä jäähdytin | Planetaarinen jäähdytin |
|---|---|---|---|
| Lämmöntalteenoton tehokkuus | 70–78 % | 55–65 % | 60–68 % |
| Klinkkerin ulostulolämpötila | <100°C | 150-250 °C | 100-200°C |
| Klinkkerin kapasiteetti | Jopa 12 000 t/d | Jopa 3000 t/d | Jopa 3500 t/d |
| Tertiäärinen ilmanpoisto | Helposti integroitava | Vaikeaa | Ei mahdollista |
| Huollon monimutkaisuus | Keskitaso – korkea | Matala – kohtalainen | Kohtalainen |
| Soveltuu WHR-sähköntuotantoon | Erinomainen | Köyhä | Rajoitettu |
| Teollisuuden käyttöönotto (uudet tehtaat) | Hallitseva (> 95 %) | Harvinainen (vain vanha) | Harvinainen (vain vanha) |
Pyörivät jäähdyttimet ja planeettajäähdyttimet hallitsivat ennen vuotta 1980 rakennetuissa sementtitehtaissa, mutta niitä ei enää asenneta uusiin tehtaisiin. Niiden kyvyttömyys tukea tertiääristä ilmakanavaa esikalsinointijärjestelmissä - jotka ovat vakiona kaikissa nykyaikaisissa suurissa uuneissa - ja niiden alhaisempi lämmöntalteenotto tekevät niistä taloudellisesti huonompia. Useimmat pyörivät tai planeettajäähdyttimet varustetut laitokset on sittemmin päivitetty arinajäähdyttimiin osana kapasiteetin ja tehokkuuden modernisointiprojekteja.
Vanhemman sukupolven jäähdyttimiä tai heikosti toimivia järjestelmiä käyttäville laitoksille kohdistetut päivitykset voivat tuottaa huomattavaa tuottoa. Vaikuttavimpia optimointitoimenpiteitä tyypillisen sijoitetun pääoman tuoton perusteella luokiteltuna ovat:
Kiinteänopeuksisten puhallinkäyttöjen korvaaminen VFD-ohjatuilla moottoreilla ja automaattisen painepohjaisen osastoohjauksen asentaminen parantaa yleensä lämmön talteenottoa 3-5 prosenttiyksikköä ja vähentää ominaistehoa 15–25 % minimaalisella pääomasijoituksella. Tämä on suurin käytettävissä oleva sijoitetun pääoman tuottoprosentti parannus useimmille kasveille.
Perinteisen edestakaisen imuaukon korvaaminen staattisella ilmastustulolla (kuten FLSmidthin Static Inlet tai thyssenkruppin Pendulum Flap -järjestelmä) eliminoi jäähdyttimen eniten kuluvan alueen. Tehtaat, jotka ovat tehneet tämän jälkiasennusraportin 40–60 % lyhennyksiä tuloaukon huoltoseisokkeissa ja parannettu klinkkerin jakautuminen arinan leveydelle.
Hukkalämmön talteenottokattilan asentaminen jäähdyttimen ilmakaasuvirtaan mahdollistaa ylimääräisen lämpöenergian tuottamiseksi sähköä. Tyypillinen 5000 t/d sementtitehdas voi toipua 8-15 MW sähkötehoa jäähdyttimen ja esilämmittimen pakokaasuista yhdistettynä, mikä kattaa 25–35 % laitoksen sähköntarpeesta. WHR-projektien takaisinmaksuajat vaihtelevat 3-6 vuoden välillä paikallisista sähkön hinnoista riippuen.
Arinalevyjen päivittäminen 3–4 ensimmäisellä rivillä vakiolämmönkestävästä valuraudasta korkeampiin metalliseoksiin (esim. 25Cr–12Ni tai piikarbidipinnoitetut variantit) pidentää levyjen käyttöikää tyypillisestä 6–12 kuukaudesta 18–36 kuukauteen samoissa käyttöolosuhteissa. Vaikka levyt maksavat 2–3 kertaa enemmän yksikköä kohden, vaihtotiheyden ja siihen liittyvän huoltotyön väheneminen pienentää kokonaiskustannuksia.
Arinajäähdyttimen saavuttama jäähdytysnopeus vaikuttaa suoraan valmiin sementin mineralogiseen koostumukseen – ja siten lujuuteen ja kovettumiseen. Tämä on yksi tärkeimmistä, mutta usein aliarvostetuista jäähdyttimen suorituskyvyn näkökohdista.
Klinkkeri sisältää neljä pääfaasia: aliitti (C3S), beliit (C2S), aluminaatti (C3A) ja ferriitti (C4AF). Nopea sammutus 1 400 °C:sta 1 250–1 100 °C:seen on kriittistä, koska:
Arinajäähdytin, joka tuottaa jatkuvasti klinkkeriä alle 100°C lämpötilassa nopean alkusammutuksen kanssa palautumisvyöhykkeellä, ei siis ole vain energiaa säästävä laite – se on suora määrittäjä tuotteen laadulle ja jauhatustehokkuudelle.



 OEM/ODM korkean suorituskyvyn poltto- ja lämpölaitteiden valmistajat